专业从事钣金加工制造的生产企业
丰富的钣金加工经验,先进的激光切割设备
全国咨询热线
15969899780
专业从事钣金加工制造的生产企业
丰富的钣金加工经验,先进的激光切割设备
全国咨询热线
15969899780
钣金折弯加工是整个钣金制造流程中决定零件最终成型精度的核心工序,它通过数控折弯机的上模下压、下模支撑,将金属板材沿着预设的折弯线完成冷态塑性变形,最终得到带有固定角度和折弯边的成型零件。作为钣金加工中应用最广泛的核心工序之一,钣金折弯加工的精度表现,直接决定了后续零件的装配适配性,小到电子设备的精密外壳,大到工程机械的大型机架,几乎所有钣金类零件的最终成型效果,都和钣金折弯加工的工艺管控水平直接相关。在青岛本地的装备制造产业链中,钣金折弯加工的工艺能力,早已成为衡量一家钣金服务商综合制造水平的核心指标。
很多采购人员和一线操作人员,都存在一个认知误区:觉得钣金折弯加工只是把板材放到折弯机上压出角度,没有太高的技术门槛。实际上想要稳定产出高精度、低形变的合格折弯零件,是一个涉及板材特性、模具选型、参数调试、工艺规划的系统性工程,任何一个细节考虑不到位,都会导致零件出现角度偏差、折弯开裂、尺寸超差等各类质量问题,甚至直接造成整批零件报废。想要做好钣金折弯加工的品质管控,首先要从折弯前的基础准备环节开始规范,很多质量问题的根源,在板材下料阶段就已经埋下。
板材的材质、厚度和物理特性,是决定钣金折弯加工难度的核心基础条件。不同材质的金属板材,在折弯过程中的回弹系数、最小折弯半径要求差异极大:普通冷轧钢板的塑性好、回弹量小,是折弯加工中最容易把控的材料;304不锈钢板材硬度更高、回弹量更大,折弯时需要预留比普通钢板大30%左右的回弹补偿量;6061系列铝合金板材质地偏脆,尤其是经过硬化处理的铝合金,折弯时很容易在折弯线位置出现裂纹,对最小折弯半径的要求远高于普通钢材。很多操作人员在折弯前没有核对板材的实际材质和厚度,直接套用通用的折弯参数,很容易出现批量质量问题。正规的钣金折弯加工流程中,在上机折弯前,要先确认板材的实际厚度,检查板材折弯线位置是否有激光切割留下的微小裂纹、毛刺,必要时提前在折弯线位置做倒角处理,从源头上避免折弯过程中出现开裂问题。同时还要确认板材的轧制纹路方向,折弯线要尽量和板材的轧制纹路保持垂直,不要平行于纹路方向折弯,否则铝合金、不锈钢等材料的开裂概率会大幅提升。
折弯模具的选型和状态,直接决定了钣金折弯加工的最终精度上限。很多折弯质量问题的根源,都来自于模具选型不当或者模具磨损过度。折弯模具分为上模和下模两个部分,上模的刀尖圆角、角度,下模的V槽宽度、模具硬度,都会直接影响折弯后的零件效果。常规情况下,下模的V槽宽度要选择板材厚度的6-8倍,比如折弯2mm厚的冷轧钢板,就要选用12mm-16mm宽度的V槽,这样既能保证折弯角度稳定,又不会在板材表面留下明显的压痕。如果V槽选得太窄,折弯过程中板材局部受力过大,不仅会导致折弯线位置出现严重的压痕,还很容易让硬度较高的板材直接开裂;如果V槽选得太宽,板材折弯时的支撑点距离过大,折弯后的角度很难控制稳定,折弯边的直线度也无法保证。同时要定期检查折弯模具的磨损状态,长期使用的模具V槽边缘会出现磨损凹陷,继续使用这类模具生产,折弯后的零件角度会出现系统性偏差,表面压痕也会明显加深,必须及时打磨修复或者更换新模具,才能保证折弯零件的品质稳定。
折弯参数的调试和回弹补偿控制,是钣金折弯加工最核心的技术环节。金属板材在折弯过程中,会同时产生塑性变形和弹性变形,当上模抬起、压力释放之后,弹性变形部分会快速回弹,导致折弯后的实际角度比预设的加工角度大,这就是钣金折弯过程中无法避免的回弹现象。不同材质、不同厚度的板材,回弹量差异极大:1mm厚冷轧钢板的回弹量大约在1°左右,3mm厚304不锈钢板的回弹量可以达到3°以上。如果在编程时没有提前设置对应的回弹补偿量,折弯完成后零件的角度必然会超出公差范围。现在主流的数控折弯机都带有挠度补偿工作台,针对长度超过2米的长尺寸折弯零件,必须开启工作台的自动补偿功能,在折弯过程中实时调整工作台的支撑高度,避免长板材中间位置因为受力不足,出现两端角度达标、中间角度偏大的“塌腰”问题,保证整段折弯线的角度完全均匀一致。折弯参数调试完成后,必须先加工一件首件,用高精度数显角度尺反复校验折弯角度,确认角度、折弯边尺寸完全符合图纸要求之后,再启动批量生产,不能直接盲目批量加工,避免出现整批零件报废的严重损失。
钣金折弯加工中,最常见的几类质量问题,都有对应的标准化解决方法。第一类高频问题是折弯后零件出现明显的表面压痕,这类问题主要是模具表面有磨损、板材和模具接触位置没有做防护导致的,解决方法可以在折弯时在板材和下模之间垫一层专用的防压痕膜,或者选用带滚动结构的无压痕下模,就能彻底避免折弯过程中在零件表面留下明显压痕,这类工艺尤其适用于不锈钢装饰面板、铝合金外观件这类对表面质量要求极高的折弯零件。第二类常见问题是折弯边出现明显的翘曲变形,这类问题大多出现在长宽比很大的窄长折弯零件上,解决方法是在折弯机上加装随动托料装置,折弯过程中托料架会随着上模的下压同步托住板材,避免板材自由下坠产生的扭力,从根源上防止折弯边出现翘曲。第三类常见问题是折弯后零件的尺寸出现偏差,这类问题大多是折弯顺序规划不合理导致的,钣金折弯加工要遵循“先内后外、先小边后大边”的基本原则,先折弯零件内部的小折弯边,再折弯外侧的大边,避免先折弯大边之后,后续小边折弯时已经成型的大边和模具发生干涉,无法正常定位,最终导致尺寸出现偏差。
针对特殊结构的高难度折弯零件,还要采用针对性的定制化工艺方案。比如一次成型的“死边”折弯零件,不能直接用大压力一次性压合,要分成两步走:第一步先把板材折弯到30°左右的半成型状态,第二步再用平模把半成型的边完全压死,这样压出来的死边平整度高,不会出现反弹、起鼓的问题。针对带有多个不同方向折弯边的复杂箱体类零件,要提前在编程软件中做折弯模拟,提前预判折弯过程中零件和模具、机床是否会出现干涉,提前调整折弯顺序和刀具选型,避免上机之后才发现无法正常折弯,导致零件报废。针对厚度超过10mm的厚板折弯零件,要选用高吨位的折弯机,同时提前把折弯半径设置为板材厚度的2倍以上,避免折弯过程中厚板的外层纤维被拉断,出现折弯线位置开裂的问题。
折弯完成后的后续处理环节,同样是钣金折弯加工中不能忽略的部分。零件折弯完成后,要逐件检查角度、尺寸是否符合要求,同时把折弯过程中产生的微小毛刺、边角锋边打磨平整,避免后续焊接、装配过程中划伤操作人员或者其他零件。针对折弯后存在轻微残余应力的零件,要放在平整的平台上做静置时效处理,避免后续焊接过程中应力释放,导致零件出现二次变形。很多经验丰富的钣金折弯加工工艺人员,还会根据零件的后续工序要求,提前预留后续焊接、表面处理的尺寸余量,避免后续工序完成后零件的尺寸出现超差,这也是成熟钣金加工服务商工艺沉淀的直接体现。
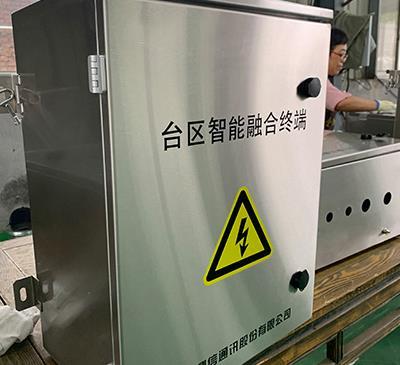
在青岛本地选择钣金折弯加工服务商时,不能只看对方折弯机的吨位大小,还要重点考察对方的工艺经验沉淀,尤其是针对不锈钢、铝合金、厚板等特殊材料的折弯加工经验。拥有多年工艺积累的服务商,能针对不同结构的零件提前预判折弯过程中可能出现的问题,提前优化工艺方案,避免零件出现不必要的报废,在保证折弯精度的同时,还能帮助客户优化零件结构,降低整体加工成本。